
消费电子的持续小型化、新能源汽车的电动化与智能化等,正在共同推动MLCC(多层片式陶瓷电容器)向超薄层、高叠层、高精度的方向快速迭代。而介质层能做多薄、叠层能做到多少层,往往与流延成型制备的生瓷膜片质量有关,其决定了后续印刷内电极、叠层压合、切割、共烧等所有工序的物理基础。本文从流延成型的技术原理出发,系统梳理超薄化趋势下的核心挑战与应对思路。
流延成型技术原理
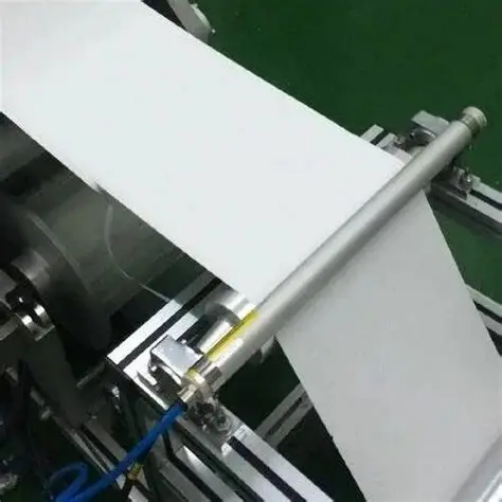
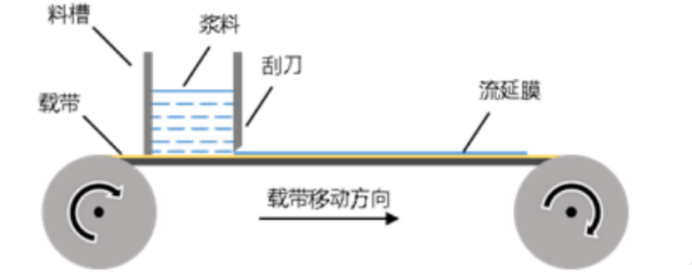
流延成型是一种将陶瓷浆料涂布在连续运动的载带上,经干燥固化形成均匀薄膜的成型工艺,主要包括四个关键阶段:
1、浆料制备:将陶瓷粉体(通常为钛酸钡)与溶剂、分散剂、粘结剂、增塑剂按一定比例混合,经球磨研磨和真空除泡后形成均匀稳定的浆料。
2、流延涂布:混合好的浆料被送入刮刀机的料槽容器内,通过调整刮刀与塑料载送膜之间的距离,将浆料以薄膜形态均匀涂布在载带上,膜片厚度由刮刀与基带的间隙控制。
3、干燥固化:涂布后的湿膜连同载带一起进入分段式烘箱,通过底部加热与上部热风循环的组合方式逐步去除溶剂。
4、收卷与分切:干燥后的膜片经过纠偏、在线测厚、分切修边后收卷,进入下游的印刷和叠层工序。
需要注意的是,当介质膜片厚度进入亚微米区间时,流延工艺容错空间就会急剧收窄,厚度波动、针孔、橘皮、干燥裂纹、内部应力不均等缺陷会集中出现,同时在数百上千层堆叠,并经过后续印刷、叠层、热压、排胶、共烧后,膜片上的微小瑕疵还会被逐级放大,诱发层间空洞、烧结翘曲、耐压失效、容量漂移等良率问题。
超薄化趋势下流延成型的核心技术挑战
1、浆料分散与纳米粉体的匹配难题
MLCC超薄介质的发展,对钛酸钡粉体的粒径提出了严苛要求。当介质层减至1μm以下(如0.5μm)时,传统200~300nm的粉体已难以胜任,必须将粒径细化至80~150nm,以保证薄层中陶瓷晶粒的均匀排布,减少缺陷,从而保证薄层化条件下的可靠性。但此时,纳米粉体的尺寸效应和表面效应导致其比表面积急剧增大、表面能显著升高,粉体团聚倾向大幅增强。团聚体一旦带入流延膜片,会在膜面形成针孔、厚度不均或局部麻点,经叠层和烧结后可能导致内电极短路或介质层击穿。
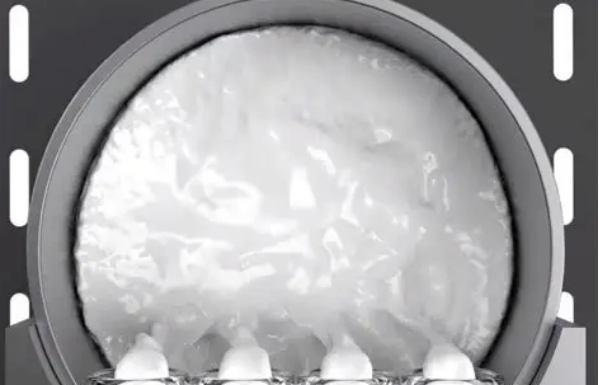
此外,超薄涂覆要求浆料具备极低的黏度和良好的剪切变稀特性,但微小的黏度波动、固含量波动都会直接转化为膜厚的系统性偏差,对浆料配方和流变控制提出极限要求。因此,超薄流延的前提是浆料工程,这就使得分散剂的选择和用量控制在工程实践中尤其关键。分散剂的使用可在粉体表面形成有效的空间位阻或静电排斥,阻止颗粒重新团聚。但分散剂用量过高会引入过量的有机物,在排胶阶段造成开裂;用量不足则无法充分分散纳米粉体。
2、干燥过程中的应力控制
干燥是流延工艺中最容易产生缺陷的阶段。湿膜从流延头到收卷,需要经历溶剂挥发、膜片收缩和物理固化的复杂过程。随着粉体颗粒间的溶液逐渐减少,生坯片体积收缩,内部产生应力,一旦该应力超过临界数值,生坯片就会出现开裂、翘曲。尤其是当干燥速率过快时,底部液体向上扩散的速度无法补偿表面溶剂的蒸发速度,导致膜片表面迅速固化形成硬壳,而内部仍含有大量溶剂,最终被截留在下方的溶剂会逸出穿透硬化表面,导致微裂纹和表面不规则。
针对这种情况,解决策略的核心思路是延缓表面干燥速率,实现从内到外的均匀固化。比如:
(1)可采用多级加热曲线,在干燥初期将温度控制在溶剂沸点以下,或在浆料配方中引入适量高沸点溶剂延缓干燥速率,以利于应力的逐步释放。
(2)粘结剂含量的控制同样重要,粘结剂含量过多会导致其随溶剂迁移至膜片表面并干燥成聚合物薄膜,进一步阻塞内部溶剂向外扩散的通道,加剧翘曲。
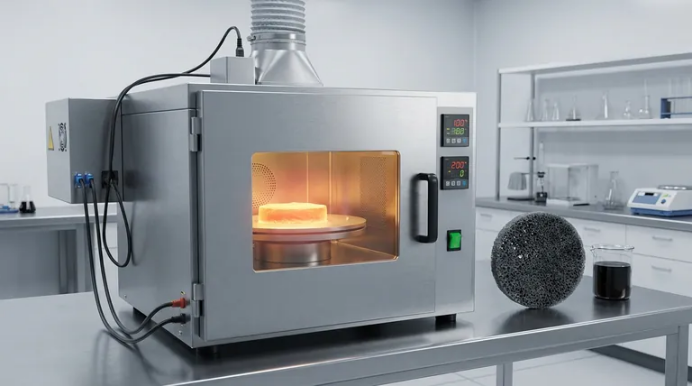
(3)采用微波干燥等新型干燥技术,利用微波的体加热特性,使得料浆内部和表面同时升温,避免了传统热风干燥中表面先固化的弊端,且干燥效率较高。
3、厚度精度的极限要求
膜片厚度的波动最终导致MLCC批次间的电容精度(容差)超标。用于高端MLCC的超薄流延机,需要把陶瓷浆料刮成0.3–1μm的介质膜,厚度误差要求小于0.03μm,这意味着刮刀与基带之间的间隙控制、载带运行速度的稳定性、浆料供给压力的恒定性,任何一个环节的微小波动都会被放大为膜片厚度偏差。为应对厚度精度挑战,往往需要注意:
(1)温度控制:温度波动会导致浆料黏度变化,温度升高黏度降低、反之则升高,所以即使设备参数不变,也会出现膜片厚度波动。
(2)精密刮刀系统的优化:刮刀材质、刃口几何形状和调节机构的精度直接影响膜厚均匀性,对于超薄膜片的流延,可采用两级刮刀控制体系设备,通过第一刮刀整平浆料层,再由第二刮刀完成精确涂布,提升膜厚均匀性与涂布稳定性。
(3)运行速度与张力的精密控制:设备运行速度会引起张力波动,而导致载带弹性形变,最终改变刮刀与载带的实际间隙,特别是在超薄膜片流延中,这种影响会被成倍放大,因流延过程中需要实时微调模头间隙、供料压力与基带速度,以保证流延稳定。
小结
对于国产MLCC产业而言,流延工序是高端化进程中绕不过去的一关。为满足超薄MLCC的要求,除了需要精细调整工艺参数、优化流延浆料外,还需要加速设备端的国产替代。当前,全球高端超薄流延机长期由日本平野、平田机工垄断,可进行膜厚0.3~5μm的流延,厚膜波动<±0.01μm,而国产设备则主要用于生产≥0.8 μm的膜片,厚膜波动±0.05 μm,对于0.5微米以下的超薄流延。只有实现材料、设备的逐步攻克,国产MLCC才能逐步切入算力、新能源车等高可靠性 MLCC 供应链。
粉体圈Corange整理




 粉体圈首页

